Kalba
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ar automatinio surinkimo trikdžiai gali atsirasti dėl GB818 kryžminio įleistos mašinos varžtų partijos variantų?
2026-09-11
Elektronikos OEM pirkėjai ir pramoninių tvirtinimo detalių platintojai dažnai tikrina mašinų varžtų kokybę rankiniu būdu tikrindami pavyzdžius. Rankiniu būdu atrinkti prototipų pavyzdžiai praeina matmenų patikrinimus ir rankinį atsuktuvo testą. Keli subtilūs partijos lygio nukrypimai lieka nepastebimi rankinio mėginių ėmimo metu ir atsiranda tik tada, kai dalys patenka į greitaeigias automatizuotas surinkimo linijas, o tai sukelia neplanuotus linijos sustabdymus ir papildomų darbo sąnaudų.
Standartiniuose duomenų lapuose retai paryškinami keturi su surinkimo linija susiję nukrypimai:
- Kryžminio įdubimo profilio poslinkis, sukeliantis nutrūkstamą pavaros antgalio kumštelį, esant gamybos sukimo momentui
- Sriegio valcavimo įrankio susidėvėjimas sukuria nenuoseklų sriegio pritaikymą didelėms gamybos partijoms
- Paviršiaus dangos storio sklaidos trinties vertės sukimo momentu valdomoms stotims
- Atsieti žaliavos šilumos numeriai, todėl prototipų sertifikatai negalioja išsiųstoms partijoms
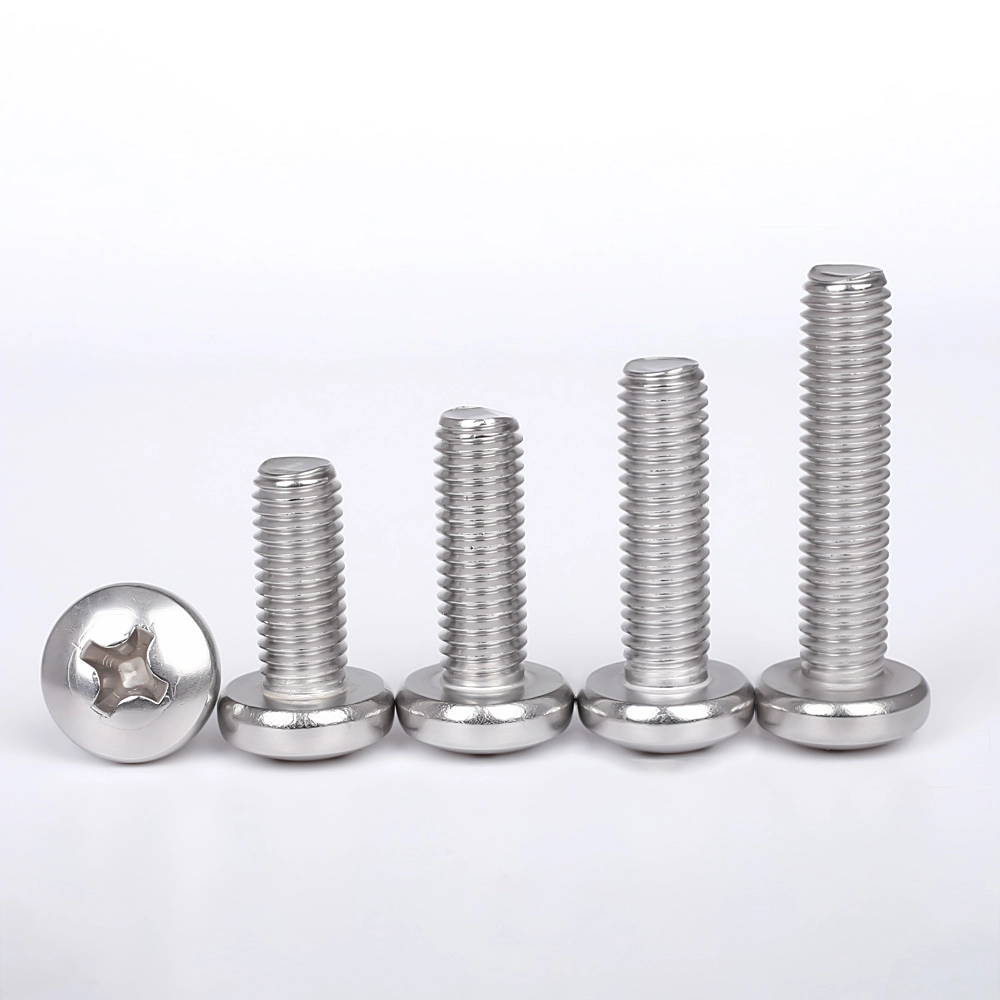
Kryžminės įdubos geometrijos nuoseklumas, skirtas automatiniam važiavimui dideliu greičiu
Rankinis mėginių tikrinimas toleruoja nedidelius kryžminės įdubos formos netobulumus. Robotiniai surinkimo įrankiai taiko fiksuotus sukimo momento laiko profilius; mažas įdubimas matmenų poslinkis keičia bitų kontaktinį paviršių. Netgi varžtai, praeinantys statinę vizualinę apžiūrą, sukelia dažną kumštelį, antgalių nusidėvėjimą ir atmetamus mazgus gamybos linijose.
- Periodinis skersinių įdubų geometrijos optinio profilio nuskaitymas per kiekvieną gamybos kampaniją
- Imituotas automatinio surinkimo sukimo momento ciklo bandymas naudojant kliento nurodytus tvarkyklės antgalius
„Wanluo Hardware“ atlieka įdubimo profilio patikras vietoje, nei paprasta vizualiai, ir prieš pakuojant eksporto užsakymus filtruoja partijas, kurioms gali kilti robotų surinkimo išjungimo rizika.
Sriegio tvirtinimo stabilumas masinės gamybos įrankių susidėvėjimo progresavimo metu
Varžtų prototipai gaminami su visiškai naujais sriegių valcavimo štampais. Po milijonų dalių ciklų štampų paviršiai palaipsniui degraduoja. Atskirų varžtų matmenys vis tiek gali neviršyti brėžinio tolerancijos juostų, tačiau kumuliaciniai profilio pakeitimai sukuria svyruojančią sriegio sujungimo elgseną.
Toks subtilus nukrypimas nieko nerodo atliekant rankinius bandymus su vienu sraigtu, bet sukelia atsitiktinį skersinį sriegį arba standų sujungimą, kai nuolat tiekiama į automatinių tvirtinimo detalių sriegines korpuso angas.
- Įdiekite gamybos apimties paleidimo slenksčius, kad būtų galima atnaujinti sriegio ritinėlį
- GO-NO-GO matuoklio mėginių ėmimas kartu su daline sriegio profilio patikra per pamainą
Dangos storio sklaida keičia sukimo momentą ir įtempimą
Daugelis pirkėjų nurodo tik dangos tipą, neapibrėždami leistino storio skirtumo. Cinko arba pasyvavimo sluoksnio nelygumai keičia paviršiaus trinties koeficientą. Sukimo momentu užblokuotose surinkimo stotyse identiškas užprogramuotas sukimo momentas sukuria labai skirtingą faktinę suspaudimo jėgą.
Kai kurios partijos yra nepakankamai prispaustos ir gali atsilaisvinti naudojant vibraciją; kiti sukelia sriegio juostelės riziką, kai priveržiamas robotas, nors kiekvienas varžtas atrodo vienodai.
- Daugiataškis dangos storio matavimas, apimantis sriegio šaknis ir pereinamąsias zonas nuo galvos iki koto
- Sukimo momento ir įtempimo stendo patvirtinimas, atspindintis realios gamybos surinkimo stoties parametrus
Žaliavos šilumos partijos atsekamumas, atskiriantis pavyzdžius nuo birių prekių
Bendrosios medžiagos bandymų ataskaitos iš prototipų partijų negali atspindėti masinės gamybos siuntų, skirtų pramoniniams OĮG auditams. Kai kurie tvirtinimo detalių tiekėjai pakartotinai naudoja senus mėginių partijos MTR dokumentus vėlesniems gamybos etapams, neteikdami kryžminių nuorodų į faktinius plieno karščio skaičius.
Elektronikos ir prietaisų projektuose, kuriems taikomos komponentų atsekamumo taisyklės, šis dokumentacijos neatitikimas gali blokuoti gaunamų prekių kokybės užtikrinimą, nepriklausomai nuo mechaninių fizinių varžtų veikimo.
- Susiekite gatavų gaminių partijos kodus tiesiogiai su atitinkamais plieno gamyklos šilumos partijų numeriais
- Išduokite konkrečiam projektui skirtos medžiagos ataskaitas anglų kalba, o ne platinkite prototipų sertifikatus be data
Sutrumpintas techninių sąlygų kontrolinis sąrašas, skirtas tvirtinimo detalių pirkimui, skirtas automatinėms linijoms
- Į pirkimo užsakymo specifikacijas įtraukite kryžminės įdubos geometriją ir imituojamus roboto sukimo momento ciklo reikalavimus
- Apibrėžkite sriegio vyniojimo štampėlių priežiūros aktyviklius ir mišraus režimo siūlų tikrinimo atrankos taisykles
- Nurodykite leistiną dangos storio diapazoną ir sukimo momento įtempimo patvirtinimą sukimo momentu valdomoms surinkimo stotims
- Vykdyti su šilumos partijomis susietus dokumentus; atsisakyti pakartotinio atskirų prototipų pavyzdinių medžiagų ataskaitų naudojimo
Susijusios naujienos
- Dėl ko nerūdijančio plieno T varžtas yra patikimas pasirinkimas šiuolaikiniam tvirtinimui?
- Kaip šešiakampio lizdo kombinuotas varžtas pagerina tvirtinimo efektyvumą?
- Kokios pirkimo klaidos sukelia nerūdijančio plieno vielos lynų projekto nesėkmes?
- Ar tobulo paviršiaus pavyzdžiai užmaskuoja kūginio dangtelio išsiplėtimo varžto lauko projekto riziką?
- Dėl ko šešiakampio flanšo betono inkaro varžtas yra patikimas sunkioms konstrukcijoms?