Naujienos

Varžtų gamybos procesas

2026-06-16

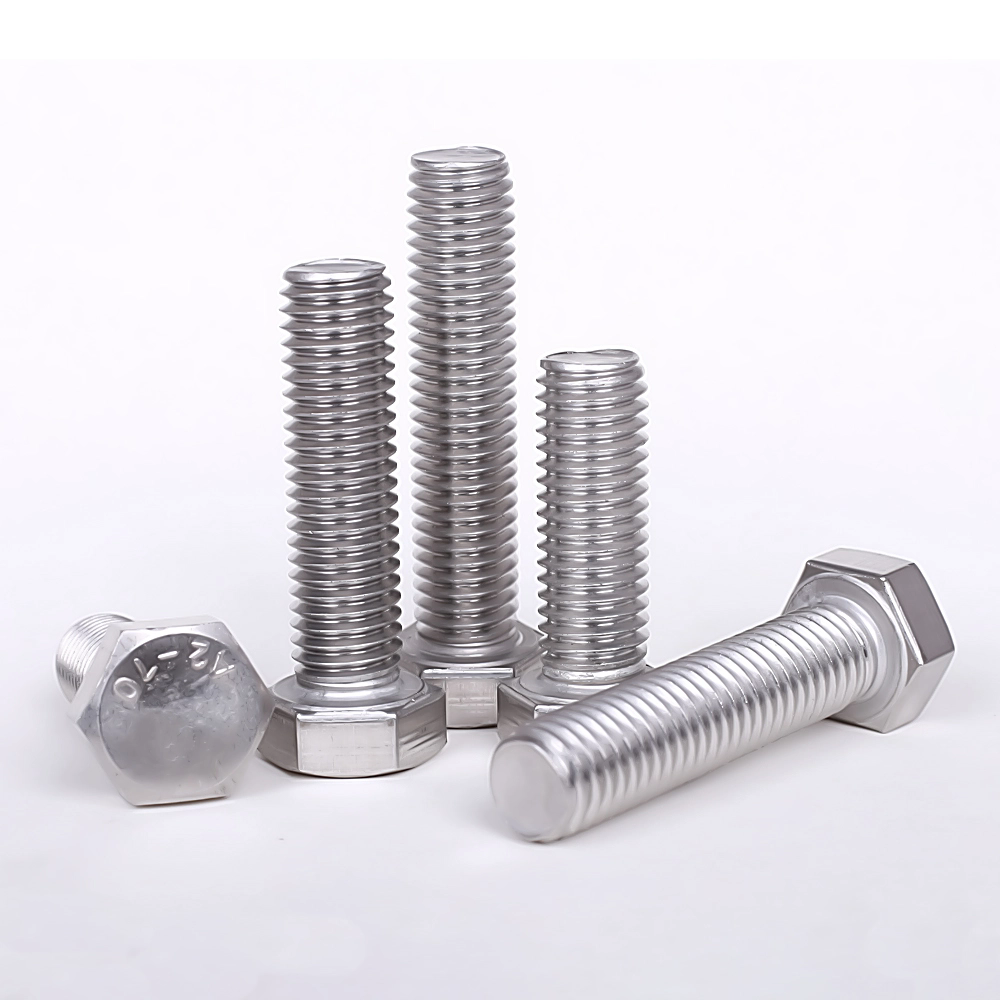
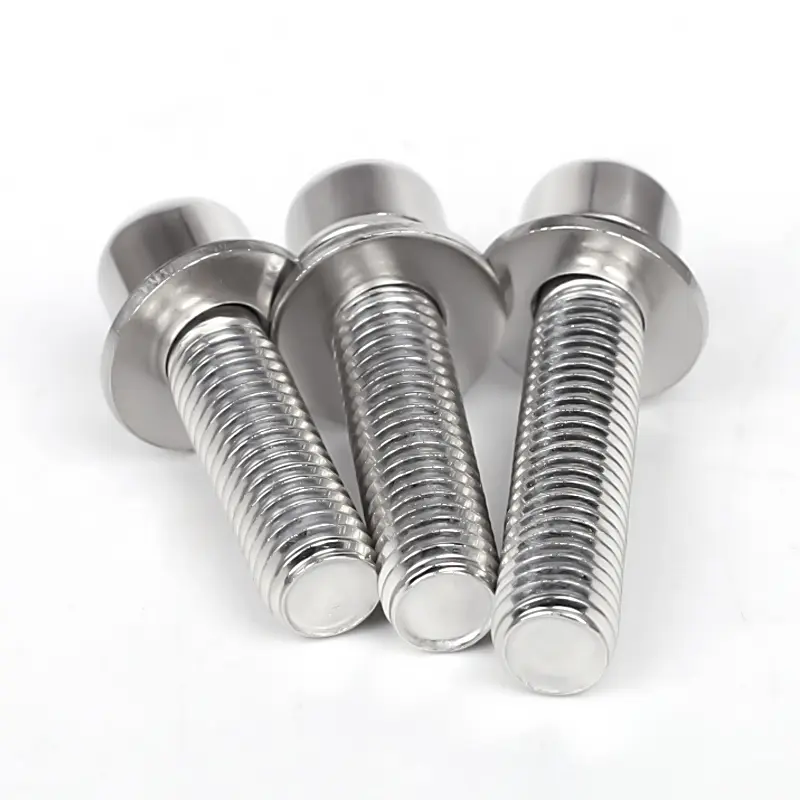
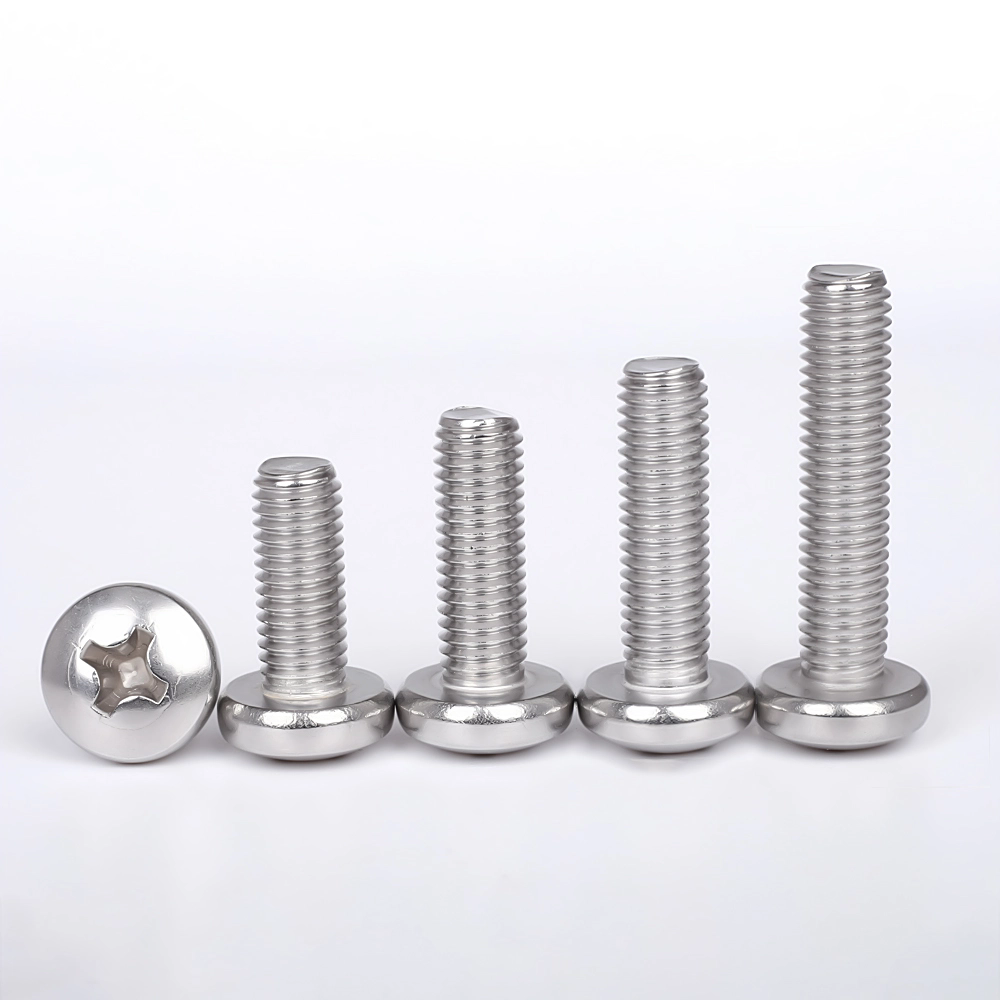
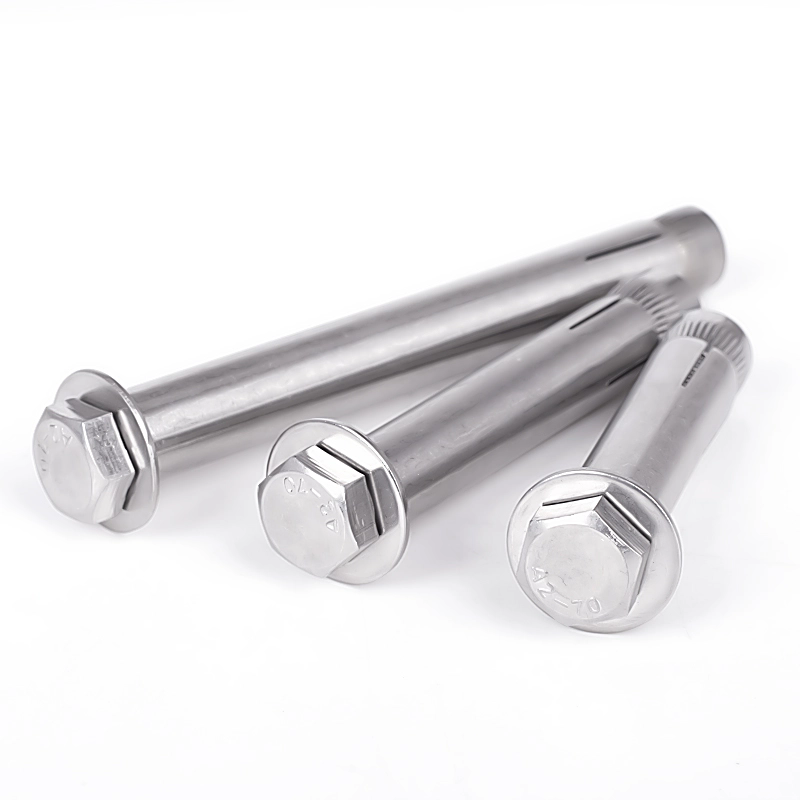
Varžtaiskirstomi į paprastus anglinio plieno varžtus, didelio stiprumo varžtus (8.8, 10.9 ir 12.9 klasės) ir nerūdijančio plieno varžtus. Nors pagrindiniai gamybos procesai iš esmės yra panašūs, didelio stiprumo varžtams reikalingas papildomas terminis apdorojimas, o nerūdijančio plieno varžtai yra ėsdinami ir pasyvinami. 

I. Atvežamos žaliavos patikrinimas

Žaliavos: vielos strypas (suvyniotas plienas); medžiagų klasės yra Q235, 45#, 40Cr, 35CrMo ir 304/316 nerūdijantis plienas.

Vizuali apžiūra: patikrinkite, ar nėra įtrūkimų, rūdžių ar paviršiaus sluoksniuojimo.

Fizikinis ir cheminis bandymas: medžiagos spektrinė analizė, tempiamasis stiprumas ir kietumas.

Matmenų patikrinimas: įsitikinkite, kad vielos skersmuo atitinka varžto ruošinio specifikacijas.


II. Vielos brėžimas (šaltasis traukimas)

Pradinis vielos strypo skersmuo yra per didelis ir turi būti sumažintas iki standartinio ruošinio skersmens.

Marinavimas: Panardinimas į vandenilio chlorido rūgštį, kad pašalintumėte paviršiaus apnašas ir rūdis.

Neutralizavimas, skalavimas vandeniu ir fosfatavimas: ant paviršiaus susidaro tepimo fosfato plėvelė.

Muilinimas: tepimo miltelių užtepimas, siekiant sumažinti šalto štampavimo štampų susidėvėjimą.

Šaltasis tempimas: Keli braižymo eiga, kad vielos skersmuo būtų sumažintas iki tikslinio apdorojimo dydžio.

Suvyniojimas: Viela suvyniota į ritinius, paruošta šaltam apdirbimui.


III. Šaltoji kryptis (pagrindinis procesas: varžto galvutės ir koto ruošinio formavimas viena operacija)

Naudoja kelių stočių šalto galvutės mašiną; formavimas vyksta ekstruzijos būdu kambario temperatūroje (be šildymo).

Tiekimas ir pjovimas: Vielos atsargos nupjaunamos iki reikiamo viso varžto ilgio.

Pirmasis smūgis (išankstinis antraštė): pradinis išspaudimas, kad būtų suformuota galvos forma.

Antrasis smūgis (apdailos antraštė): suformuoja šešiakampę galvutę, apvalią galvutę arba keptuvės galvutę; tuo pačiu sumažina koto skersmenį ir formuoja nuožulną.

Išstūmimas: sukuriamas sklandaus koto varžto ruošinys (be sriegio).

Defektų kontrolė: patikrinama, ar nėra įtrūkimų, galvučių nuo centro, nevienodo koto ilgio ir įtrūkimų.


IV. Siūlų vyniojimas (gijų apdorojimas)

Išsiskiria sriegių valcavimas (skirta didelio tikslumo, didelio stiprumo varžtams) palyginti su plokščių sriegių valcavimu (standartiniams varžtams).

Tuščio pakrovimas, padėties nustatymas ir suspaudimas.

Dvi sriegio valcavimo štampai sukasi vienas prieš kitą, kad išstumtų standartinius išorinius sriegius ant koto.

Sriegio matuoklio patikrinimas (Go/No-Go): užtikrina sriegio tvirtinimo tikslumą.

Šurmuliavimas: sriegių kraštų pašalinimas.


V. Terminis apdorojimas (Reikalingas tik didelio stiprumovaržtai, 4,8 ir aukštesnės klasės; pasirinktinai standartiniams 4.8 klasės varžtams)

Tikslas: padidinti stiprumą, kietumą ir tvirtumą, pasiekti... 8,8/10,9/12,9 stiprumo laipsnius

1. Gesinimas

Kaitinamas tinklinėje krosnyje iki 800–900 °C, po to greitai atšaldoma alyva, kad padidėtų kietumas.

2. Grūdinimas

Kaitinamas ir laikomas vidutinėje temperatūroje, kad būtų sumažintas vidinis gesinimo įtempis ir išvengta trapių lūžių.

3. Aušinimas ir išleidimas

Kietumo ir mikrostruktūros patikrinimas po terminio apdorojimo; neatitinkančios dalys yra perdirbamos.


VI. Paviršiaus apdorojimas (apsauga nuo korozijos / rūdžių; procesas parenkamas pagal reikalavimus)

1. Elektrinis cinkavimas (standartiniai varžtai)

Riebalų šalinimas → Marinavimas → Aktyvinimas → Cinkavimas → Pasyvavimas (mėlynai balta, vaivorykštė, juoda) → Sandarinimas

Privalumai: maža kaina; Trūkumai: jautrus vandenilio trapumui aukštoje temperatūroje; didelio stiprumo 10,9/12,9 varžtų elektrocinkavimas draudžiamas.

2. Karštas cinkavimas (elektros pramonė ir tvirti lauko varžtai)

Marinavimas ir purškimas → Panardinimas į cinką aukštoje temperatūroje; stora danga, puikus atsparumas korozijai; sriegius reikia išvalyti po apdorojimo.

3. Dacromet / Geomet (skirta didelio stiprumo varžtams)

Nėra vandenilio trapumo; didesnis atsparumas rūdims, palyginti su cinkavimu; atsparus druskos purslams; Pagrindinis naujų energijos ir automobilių komponentų pasirinkimas.

4. Juodinimas / mėlynavimas (nebrangūs vidaus varžtai)

šarminė oksidacija; tik trumpalaikė apsauga nuo rūdžių; jokio dangos sluoksnio.

5. Nerūdijančio plieno specifika: ėsdinimas ir pasyvavimas

Pašalina perdirbimo apnašas/oksidus; padidina nerūdijančio plieno atsparumą rūdims.


VII. Pilna apžiūra ir rūšiavimas

Vizuali apžiūra (100%): įtrūkimai, įlenkimai, įdubimai, dangos lupimasis.

Matmenų patikra: bendras ilgis, šešiakampis plotis skersai plokščių, storis, sriegio išorinis skersmuo.

Mechaniniai taškiniai patikrinimai: tempimo stipris, takumo riba, kietumas, sukimo momento bandymai.

Optinė rūšiavimo mašina: Automatinis rūšiavimas, skirtas pašalinti sugedusias dalis.

VIII. Vandenilio reljefo kepimas (privalomas cinkuotiems didelio stiprumo varžtams)

Kepama 200–230°C temperatūroje 2–4 valandas per 24 valandas nuo padengimo, kad būtų pašalintas vandenilinis trapumas ir išvengta streso sukelto lūžio.


IX. Pakavimas ir sandėliavimas

Supakuota pagal specifikaciją ir rūšį; pažymėti (specifikacija, stiprumas, medžiaga, partijos numeris). Drėgmei atspari pakuotė; sandėliavimas ir siuntimas.


Susijusios naujienos
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika